9 BEADS | BC 3000 – 2026
溶接の歴史を彩る、9 つのビード。
BC 3000
BC 1200
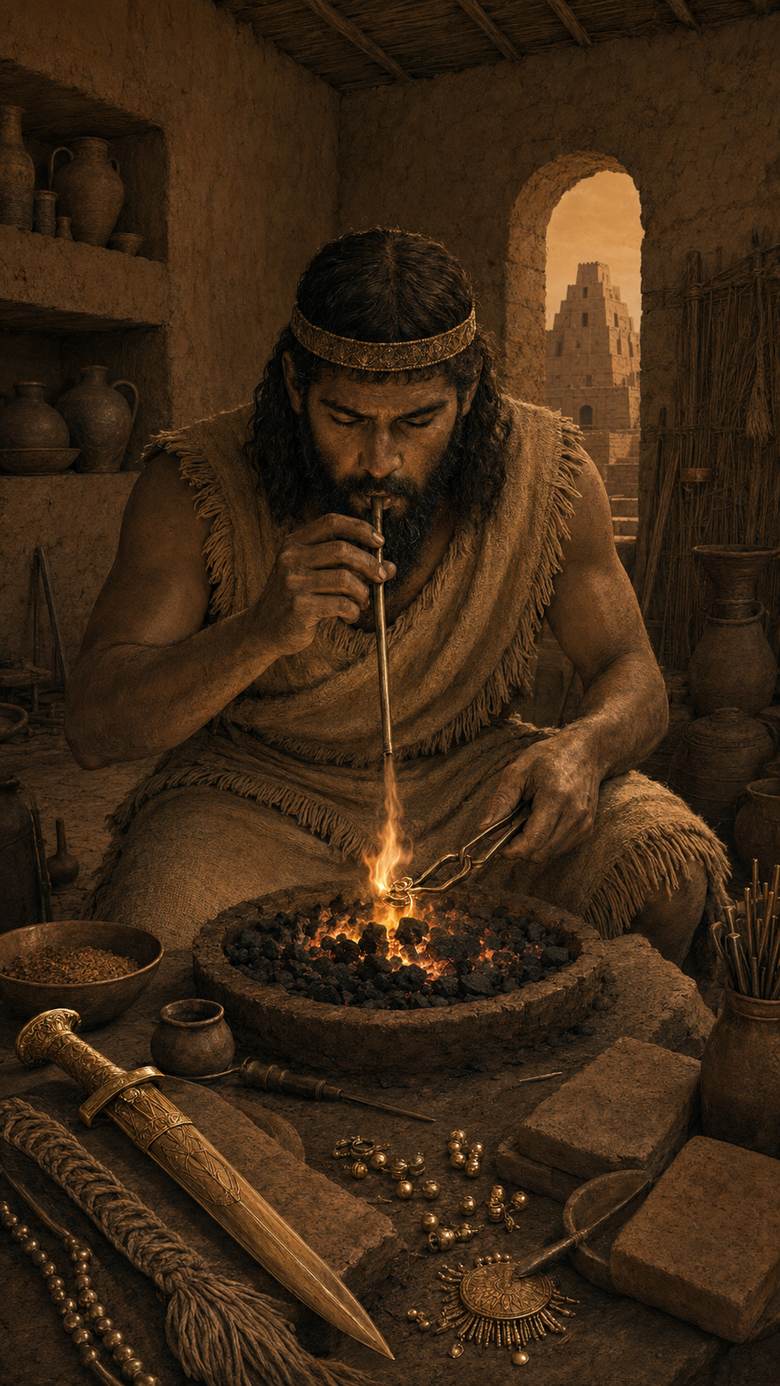
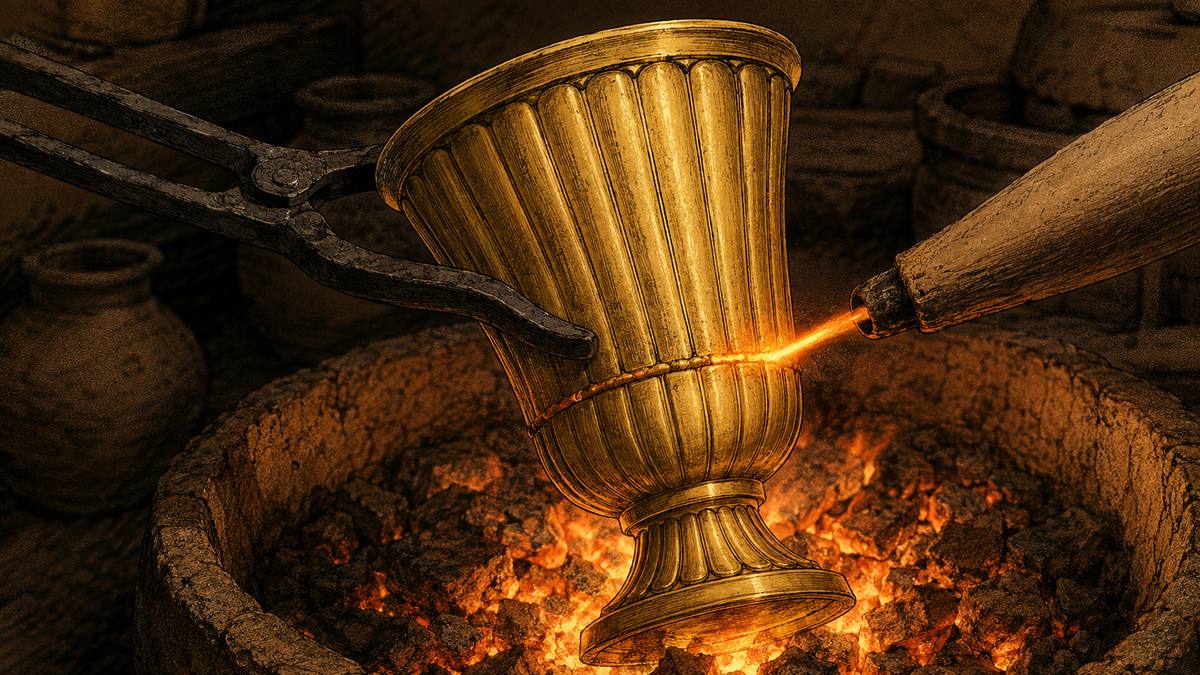
最初につないだ金属は、鉄じゃない。
鉄は、まだ無い。金や銀だ。
BRAZING前 3000 年頃、メソポタミアで金・銀のろう付け・はんだ付け。母材より低い温度で溶ける金属を流して接ぐ。物証は青銅器時代のシュメールの剣。
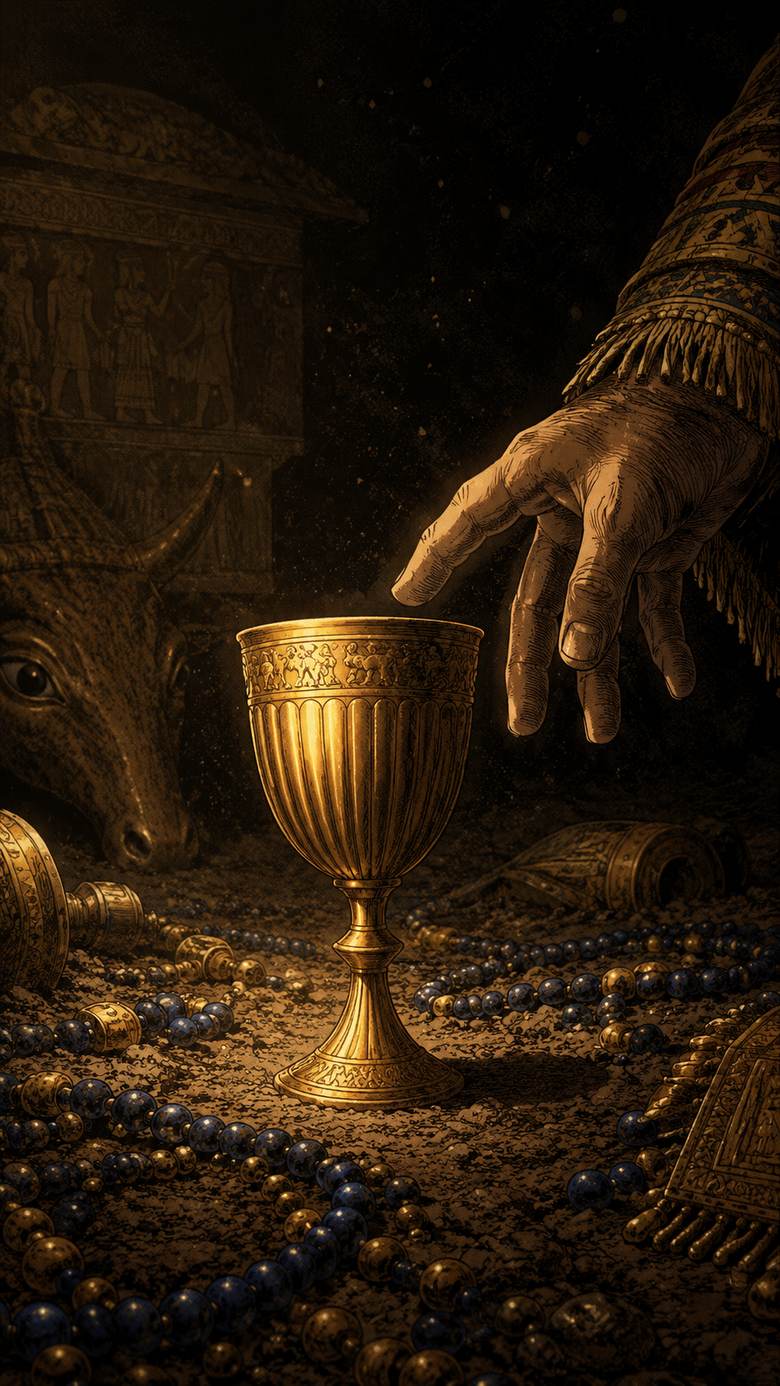
誰も持っていないものを、
持ちたがった人間がいた。王だ。
UR前 2500 年頃、ウル王墓のプアビ王妃のゴブレット。現存する最古級のろう付け例。
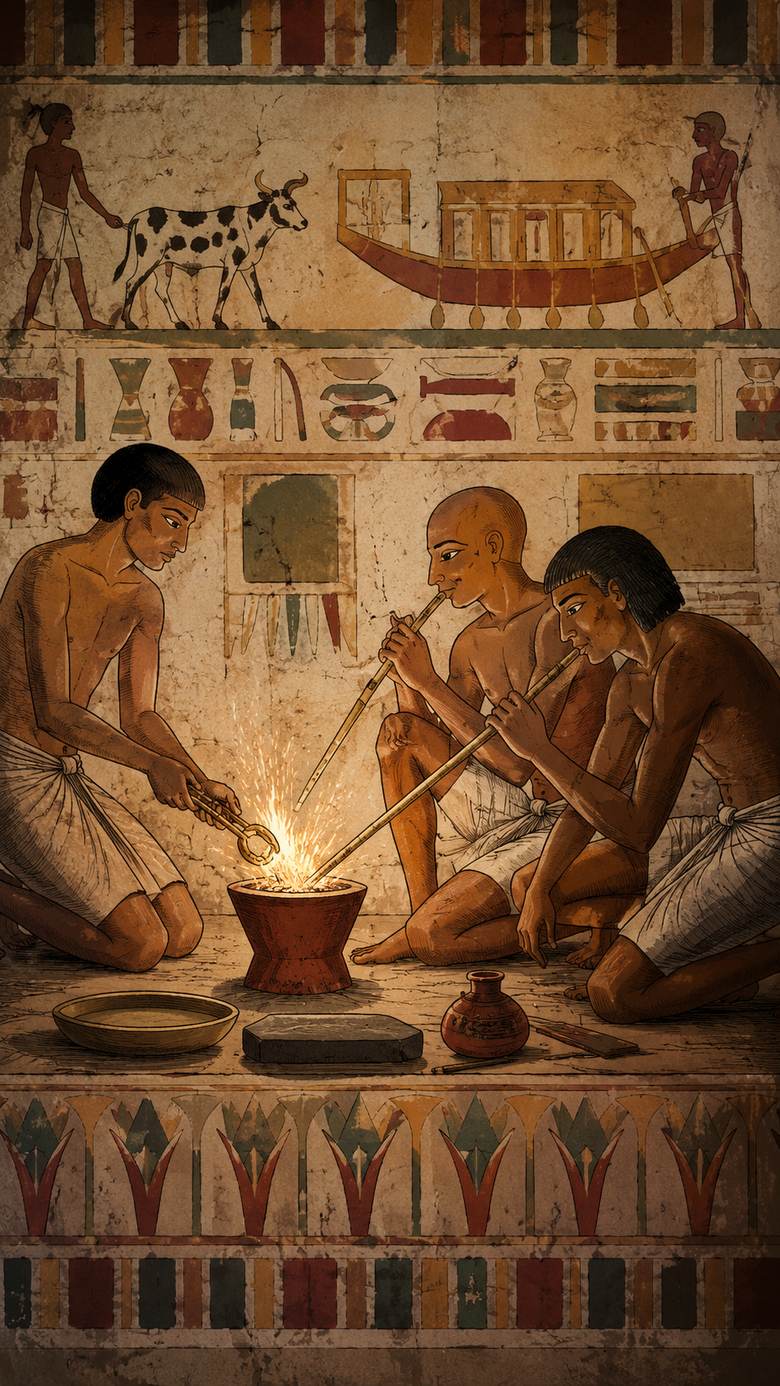
火を、細く吹いて当てる。
狙った所だけを熱する、古代の手つきだ。
EGYPT前 15 世紀、レクミラ墓の壁画に吹き管で火を当てる金工の図。ろう付け作業とされる。吹き管の図は古王国期まで遡る。
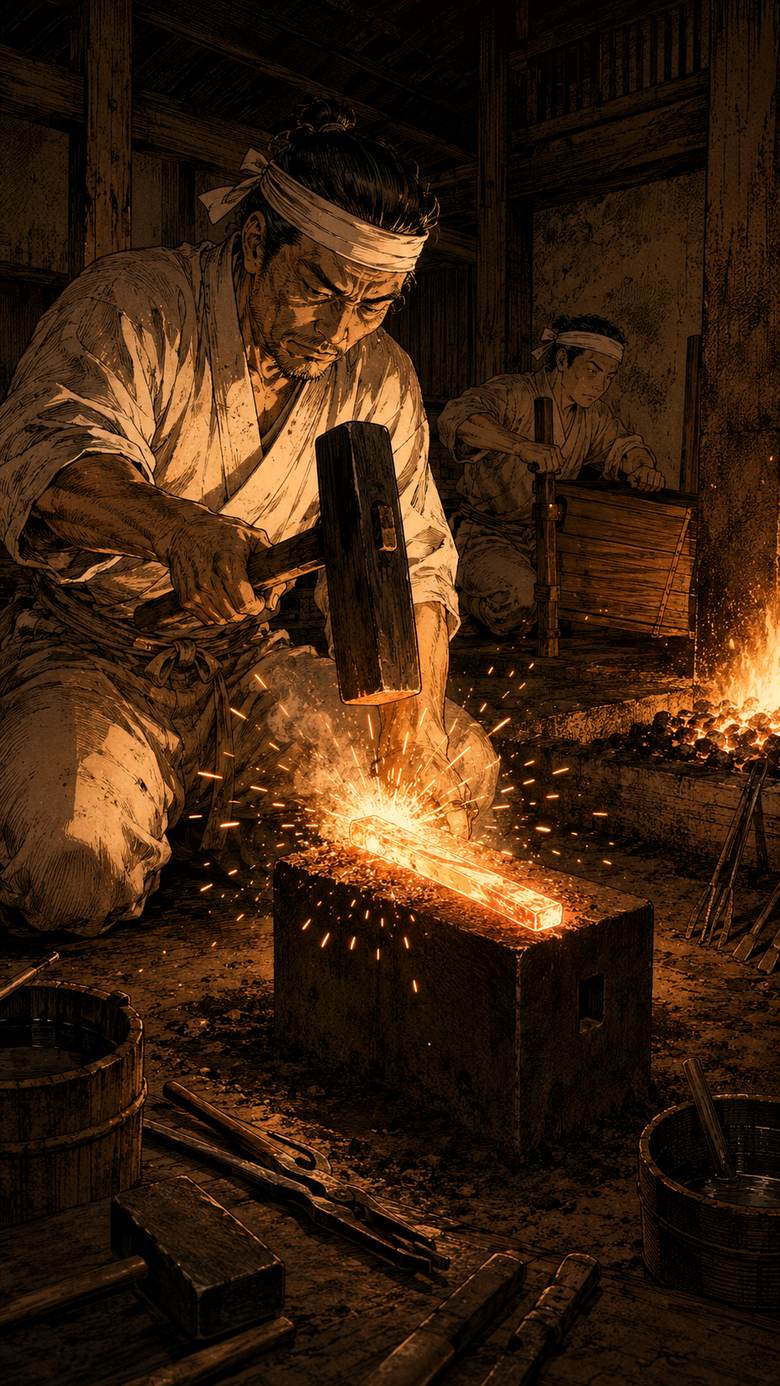
鉄は、溶かせなかった。
だから叩いて、くっつけた。
FORGE WELDING鍛接=鉄器時代(前 1200 年頃)から 19 世紀まで、約 3,000 年間の鉄接合の標準技術。日本刀の折り返し鍛錬も同じ原理。
TATARA6 世紀頃(諸説あり)、日本でたたら製鉄の原型。玉鋼を折り返して鍛える。
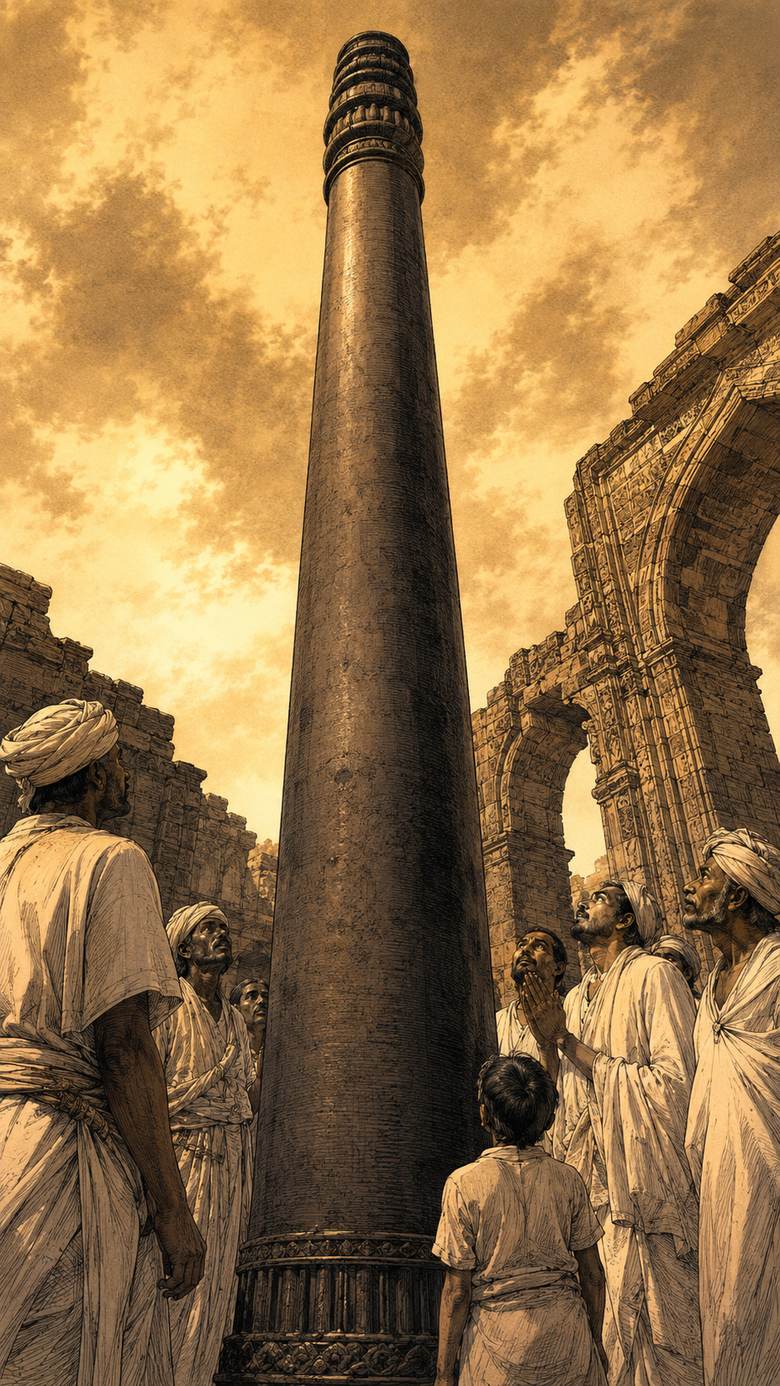
ほとんど錆びない柱が、1,600 年立っている。
全部、叩いてつないだ鉄だ。
DELHI5 世紀初頭、鍛接で立てた全長 7.2m(地上約 6.1m)、6 トン超のデリーの鉄柱。高リン鉄の保護膜で今もほとんど錆びていない。
蒸気が、鉄に無理を言い始めた。
STEAM1712 年ニューコメンの実用蒸気機関、1769 年ワットの分離凝縮器。高圧に耐える鉄構造物という史上初のニーズ。
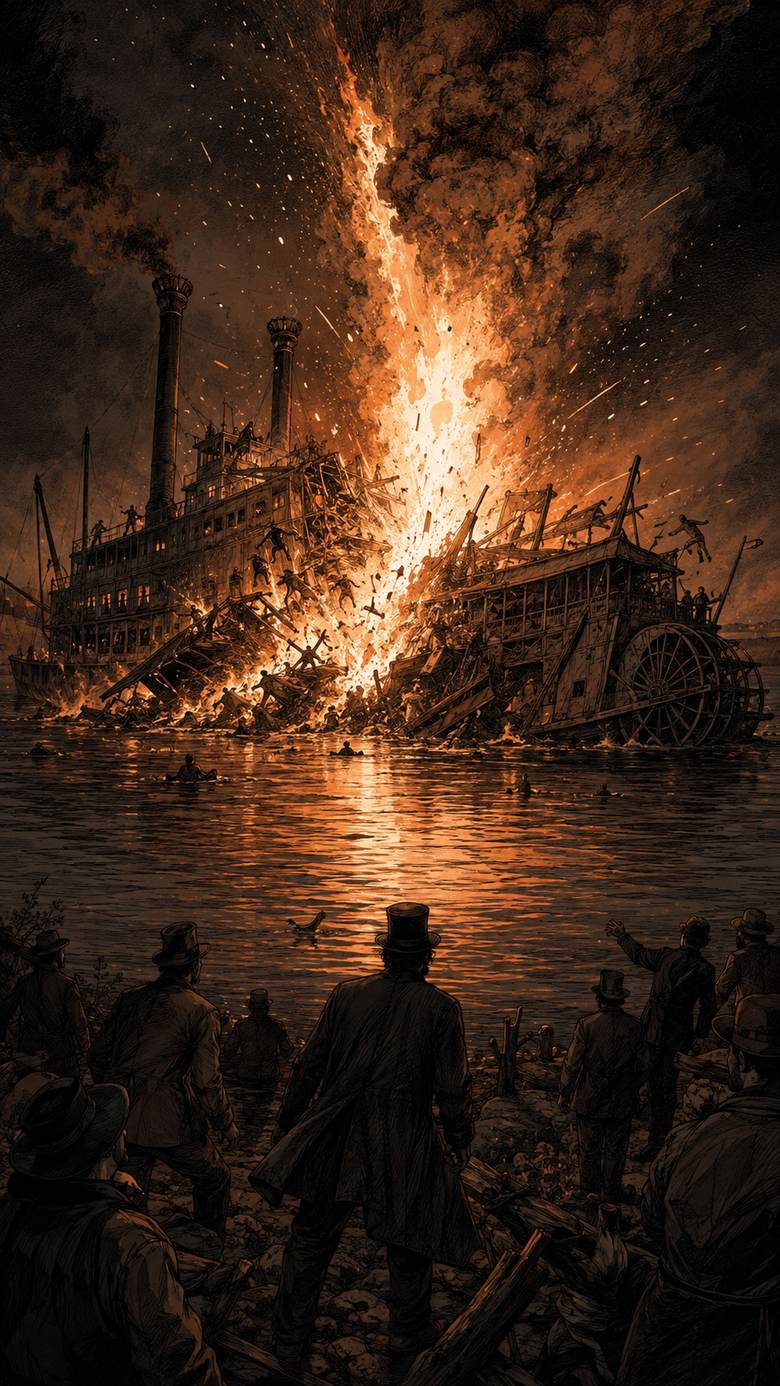
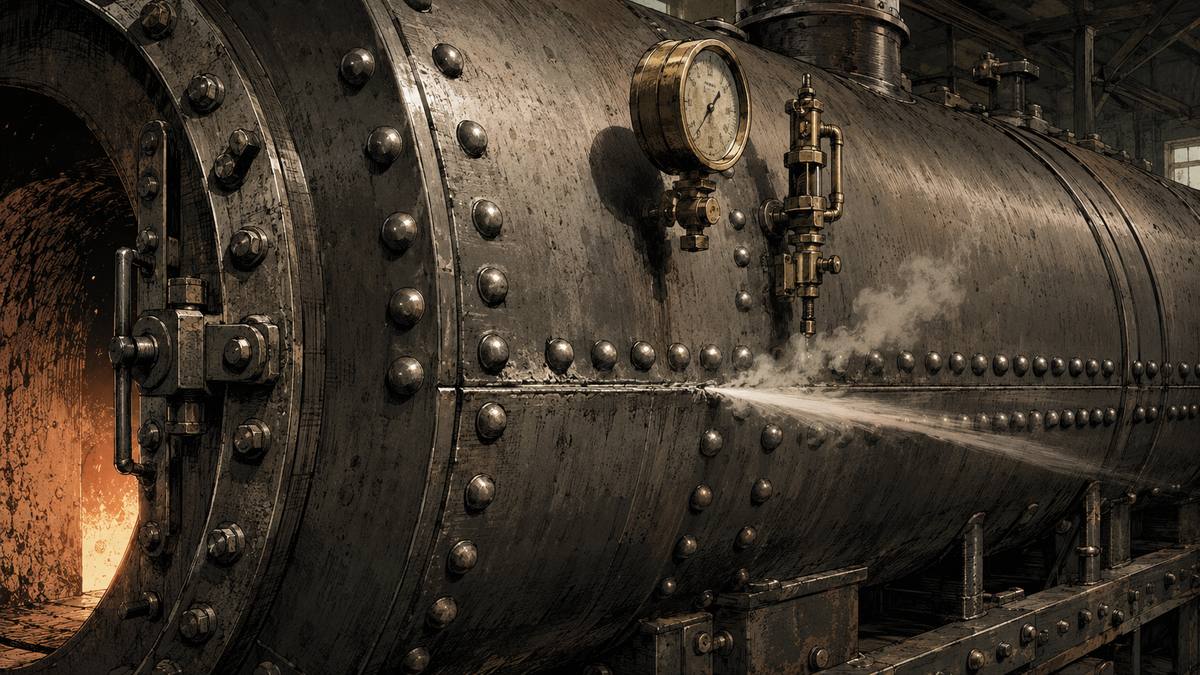
ボイラーが爆発した。
その翌年、検査してから保険を引き受ける会社ができた。
SULTANA1865 年サルタナ号のボイラー爆発。翌 1866 年、検査を条件に保険を引き受ける HSB 設立。1880 年 ASME 設立。
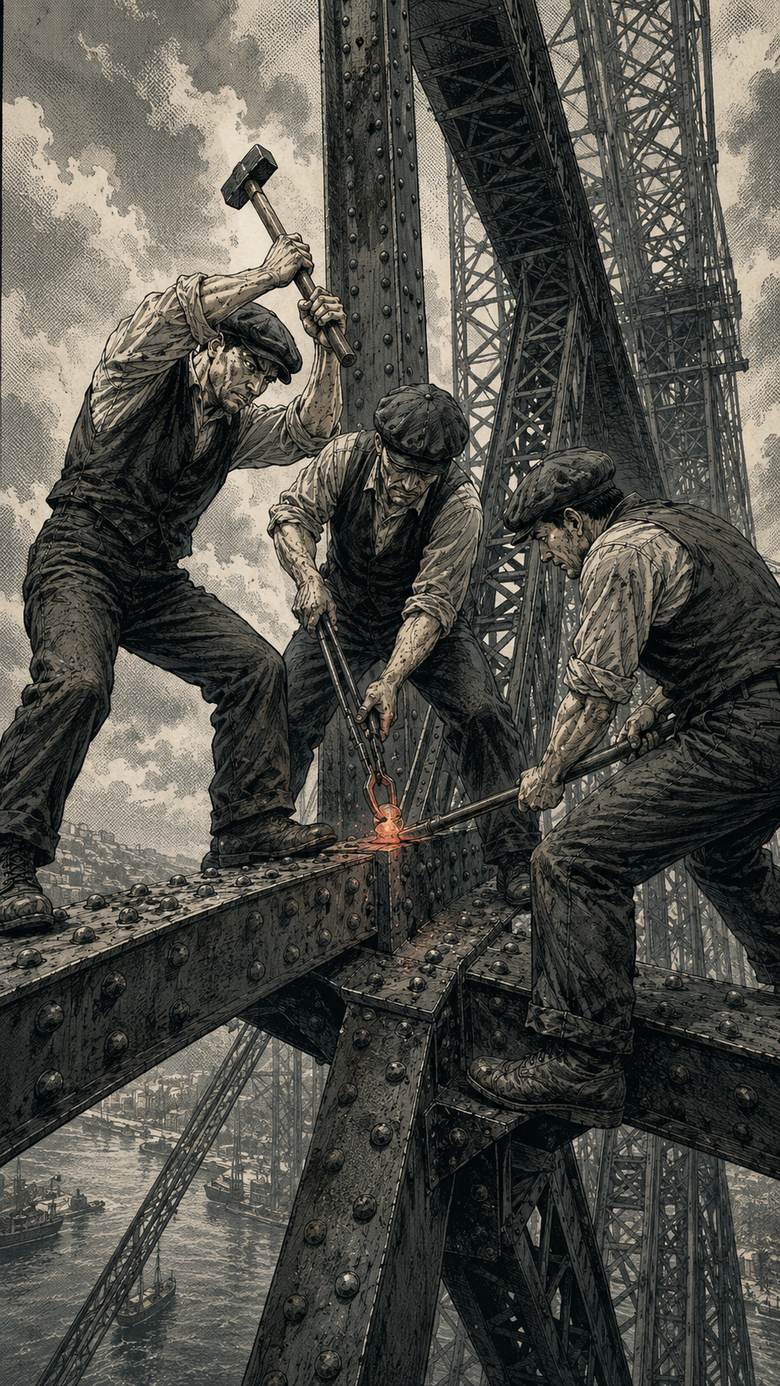
鉄の橋は、釘だらけだった。
RIVETS1890 年フォース橋開通。リベット約 650 万本=リベットの頂点。
継ぎ目が、鉄を更に重くする。
漏れに弱さに、おまけに金もかかった。
溶接はすでに求められていた。
足りなかったのは、熱源だけだ。
LIMITリベット構造の限界。溶接への需要は 19 世紀にすでに構造的に発生していた。
電気が、火を作った。
ARC / 1800-18901800 年ボルタの電堆。1802〜08 年頃ペトロフとデービーが連続アークを実演。1885 年ベナルドス&オルシェフスキーのカーボンアーク溶接(英国特許)、トムソンの抵抗溶接(特許)。1888 年スラビアノフ(ペルミで実用施工)/1890 年コフィン(米国特許)の金属アーク溶接=電極そのものが溶加材になる。
レールの継ぎ目を、火で埋めた。
THERMITE1899 年、エッセンの路面電車で世界初のテルミットレール溶接。
1880 年から 1907 年。
30 年足らずで、今の溶接の土台になる方式が出揃った。
1903-1907酸素アセチレントーチ(1903)、チェルベルグの被覆アーク溶接棒(1907)=溶接金属を大気から守る、品質のブレークスルー。アーク・抵抗・テルミット・ガス・被覆棒の 5 方式(TIG・MIG・CO2 は 1940〜50 年代)。
日本のアークは、
修理から始まった。
1904 / NAGASAKI三菱長崎造船所が英国から輸入した鋳造設備に付いてきた炭素アーク装置で鋳造品の巣埋め。日本のアーク溶接の起点。
被覆剤の配合は、
造船所の中でも秘密だった。
1914三菱長崎がチェルベルグの会社(後の ESAB)から被覆アーク溶接の特許を購入、技師 3 名を派遣して製法を学んだ。翌 1915 年、輸入した直流溶接機で鋳鋼品の補修を開始。
壊れたドイツ船を、アークで直して戦場に戻した。
この瞬間、溶接が「使える」と認められた。
1917-1919米国が抑留独船をアーク溶接で修理・復帰。1919 年 AWS 設立。
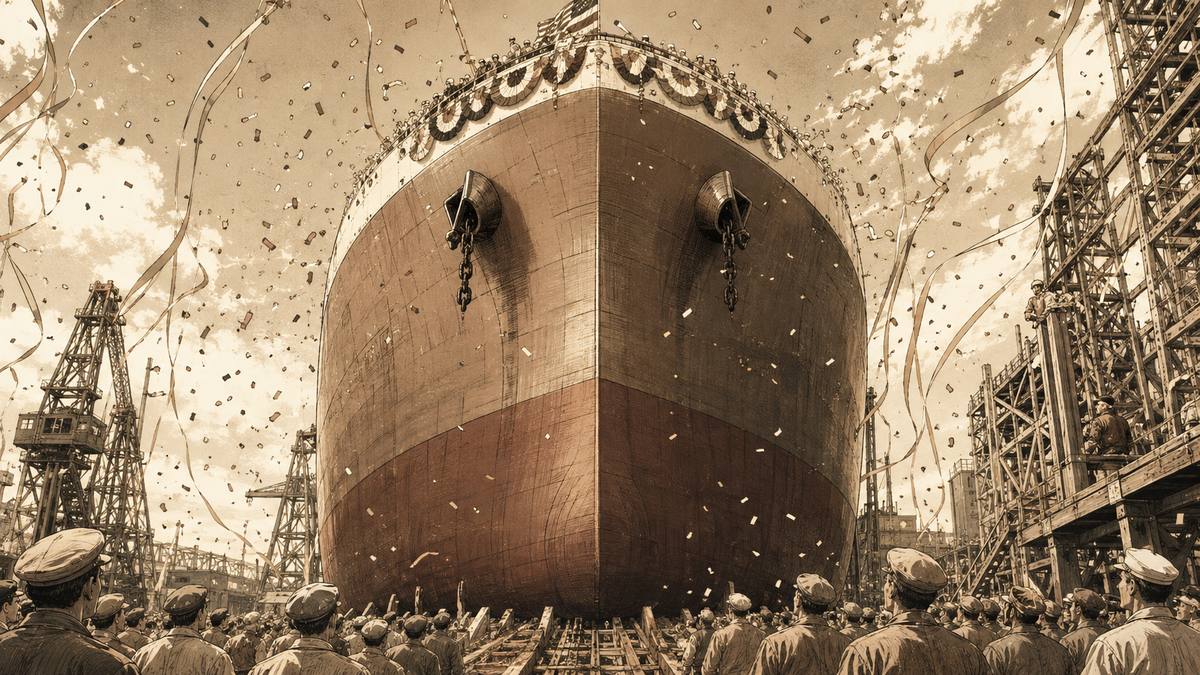
自分で走る全溶接船として、世界で 2 番目。
1 番との差は、たった 1 ヶ月だった。
1920 / SUWA MARU諏訪丸=日本の民間船で初の全溶接船。世界初の全溶接外航船・英 FULLAGAR に 1 ヶ月遅れの進水、自航船で世界 2 番目。
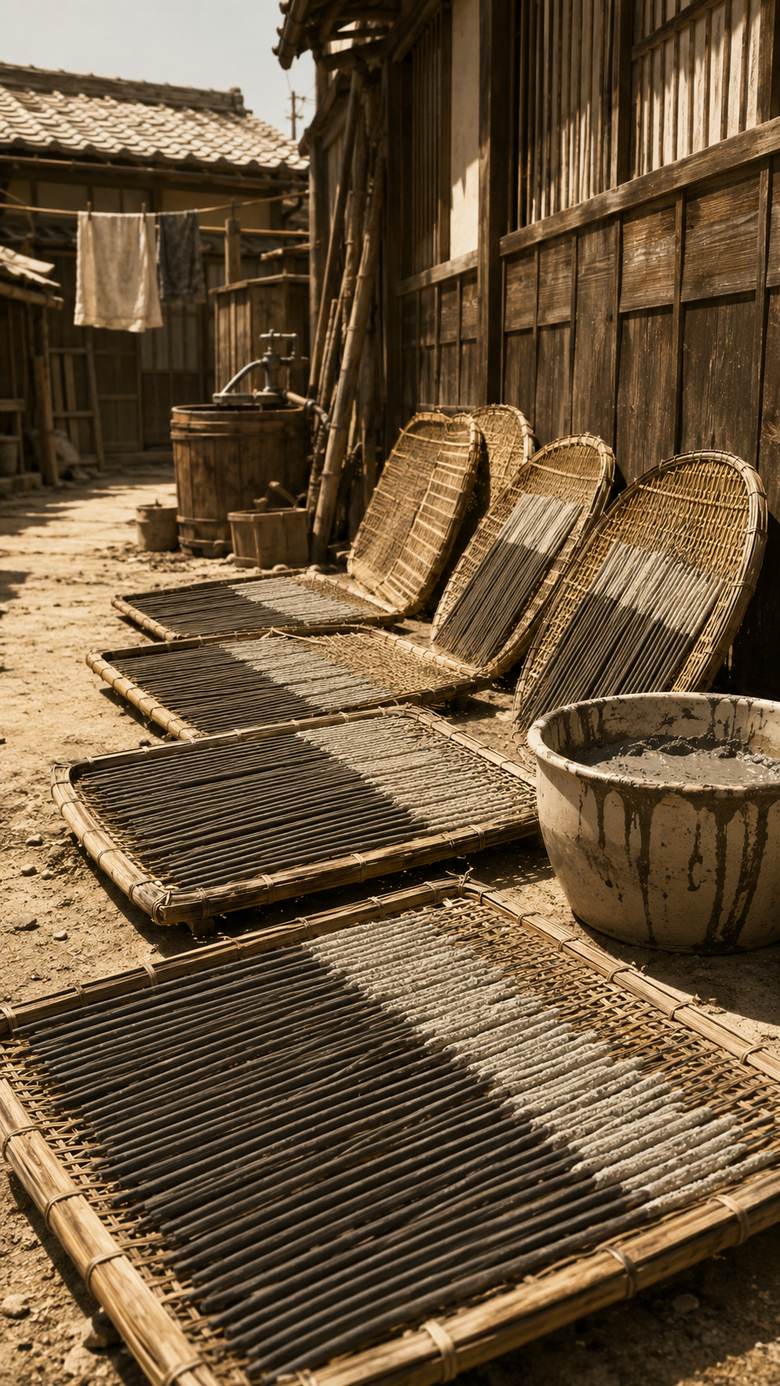
戦前の溶接棒は、
小さな工場が天日で干して作っていた。
1925 年頃〜 / ELECTRODES溶接棒の国産化(1925 年頃〜)。終戦頃には推定 80 社、ほとんどが零細で、被覆剤に浸して天日乾燥。紙巻棒や「親子棒」も。
研究者の受け皿ができた。
ここから 100 年。
1926電気鎔接協会(現・溶接学会)発足。
軍縮条約で、船の重さに上限がついた。
同じ重さで、もっと武器を積みたい。なら船体を軽くする。軽くするなら、溶接だ。
1929-1931軍縮条約下の軽量化ニーズ。駆逐艦「夕霧」の内構材(1929)、「八重山」の船体構造(1930)へ溶接適用。1931 年「最上」の溶接部材が剥落(最上パラパラ事件)。
嵐の海で、船首が取れた。
一番の原因は、軽くしすぎた設計。だが、溶接のせいにされた。
1935 / 第四艦隊事件1935 年 9 月 26 日午後、三陸沖で台風に遭い、駆逐艦の艦首が切断。死者・行方不明 54 名。主因は軽量化を狙いすぎた設計だが、溶接部の損傷が多発。翌 1936 年、船体強力部材などへの溶接を禁止。
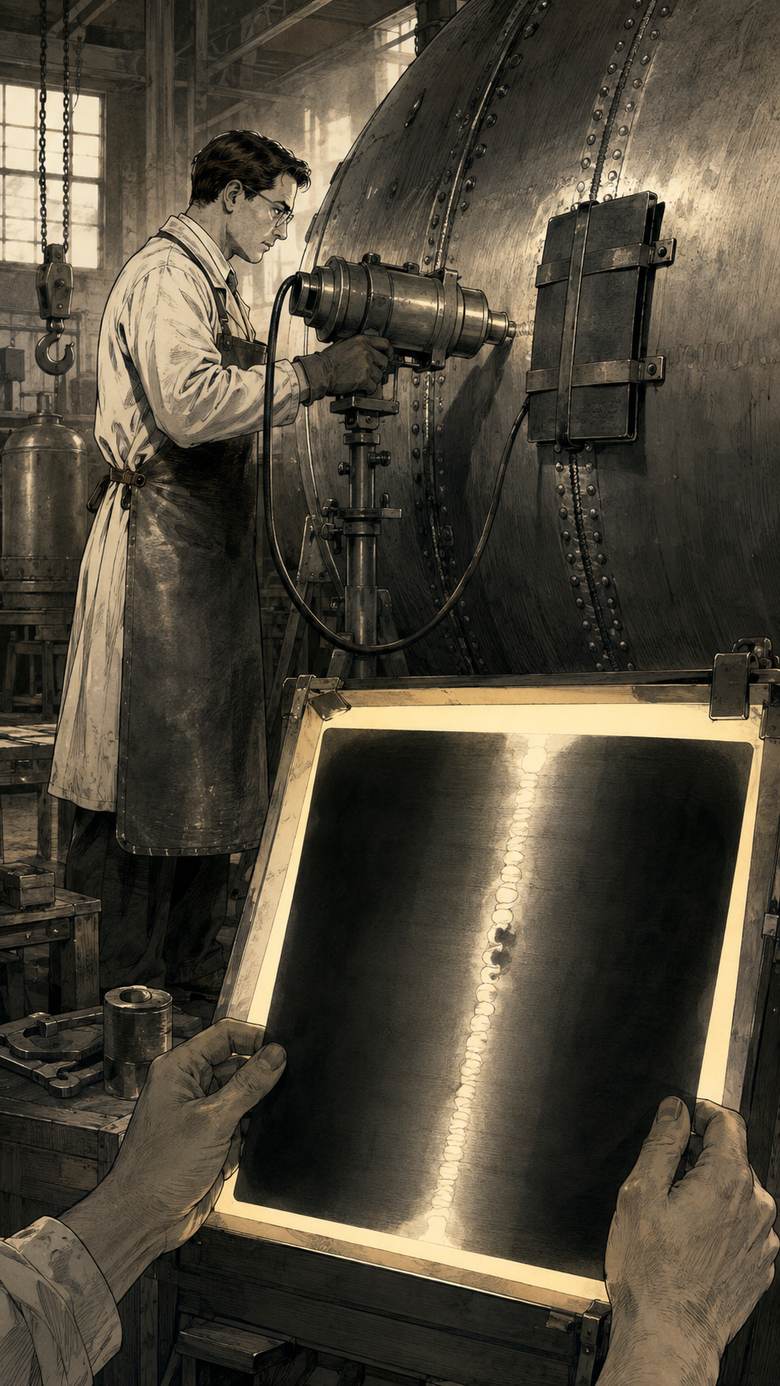
一方アメリカは、溶接部を写真に撮り始めた。
内部が見えれば、信用できる。
X-RAY1924 年レスター(米ウォータータウン工廠)が鋳造品を X 線検査、溶接継手へ展開。1930 年米海軍が溶接ボイラードラムに仕様化。1931 年 ASME(米国)のボイラー規格が、溶接ボイラードラムなど過酷条件の圧力容器の溶接部に X 線検査を要求。1935 年サブマージアーク「ユニオンメルト」商用化。
アルミやマグネシウムを、酸化させずにつなげるようになった。
飛行機のためだった。
1941 / TIGノースロップ社のメレディスが TIG(Heliarc)を完成。航空機のマグネシウム・アルミを、フラックス無しで溶接するため。米国特許 2,274,631。戦争が求めた技術のひとつ。
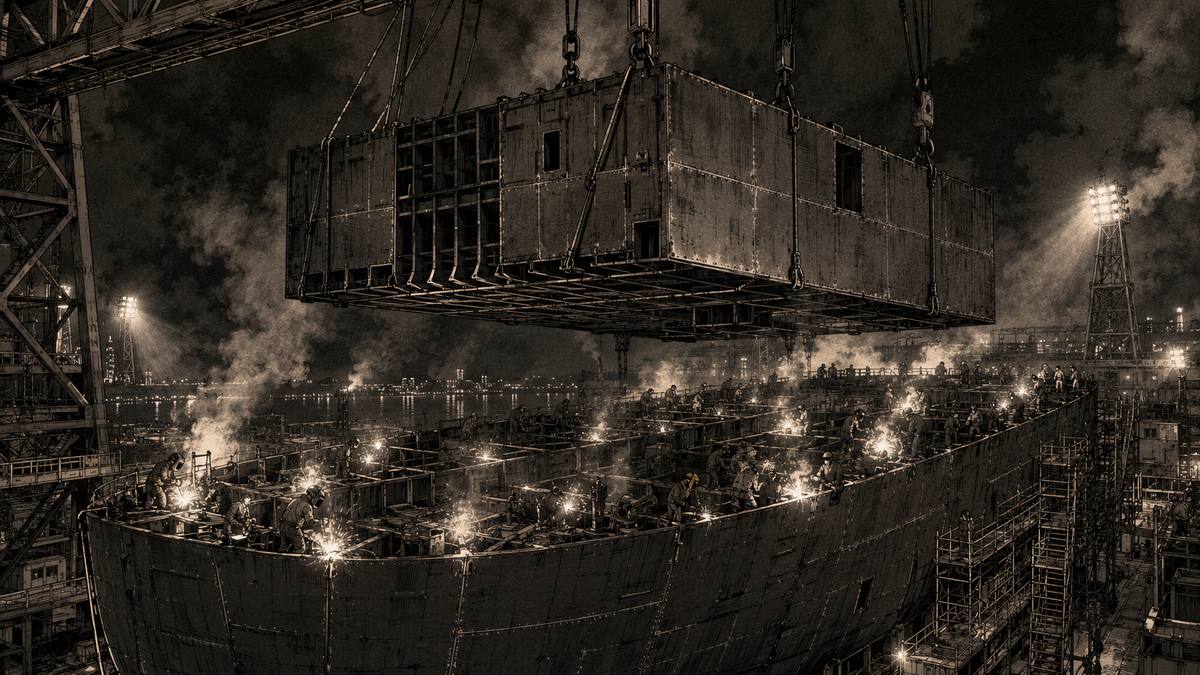
沈められるより速く造る。
それが戦争の注文だった。
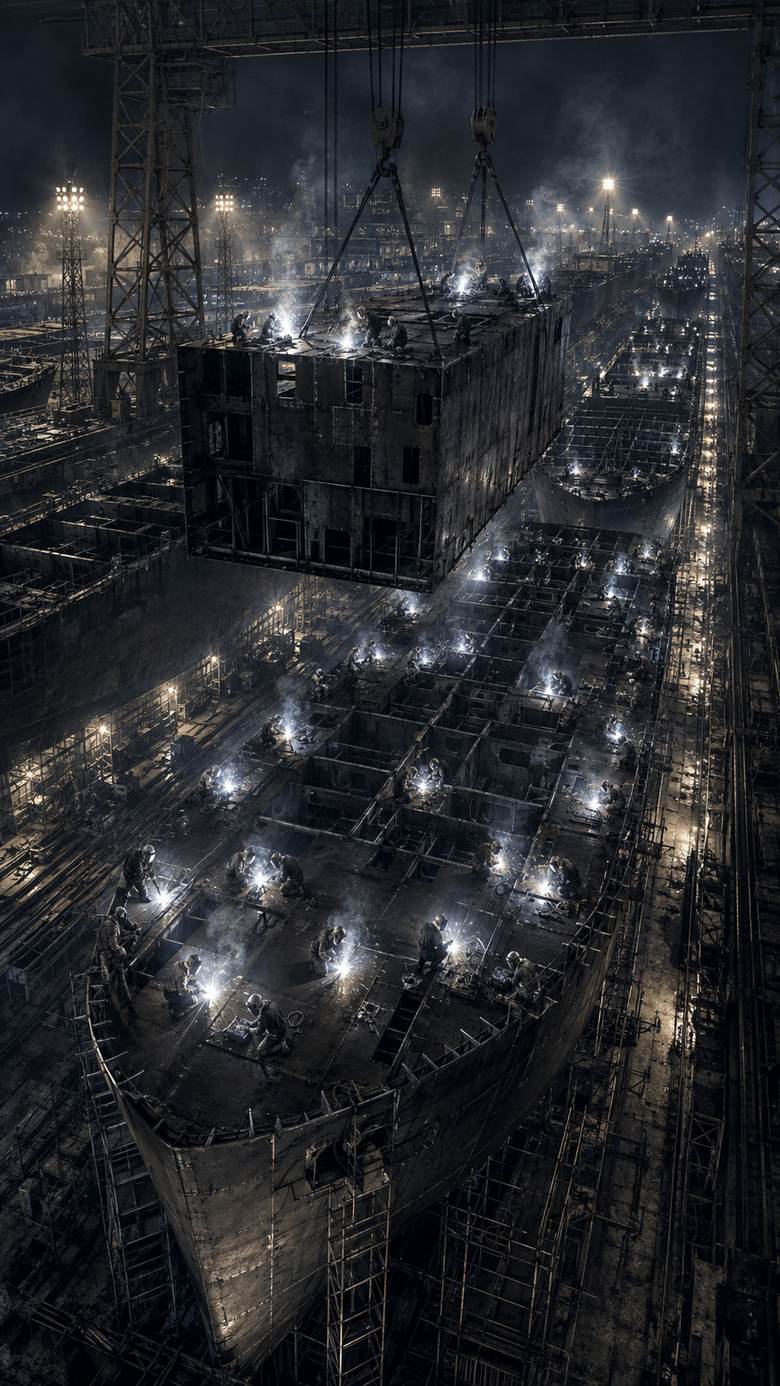
1941-1945リバティ船 2,710 隻を全溶接+ブロック工法で量産。起工から進水まで最速 4 日 15 時間 29 分(SS Robert E. Peary)。日本も戦時標準船のうち改 E 型貨物船 566 隻を溶接ブロック建造(ブロック内は全溶接、ブロック間は鋲)。
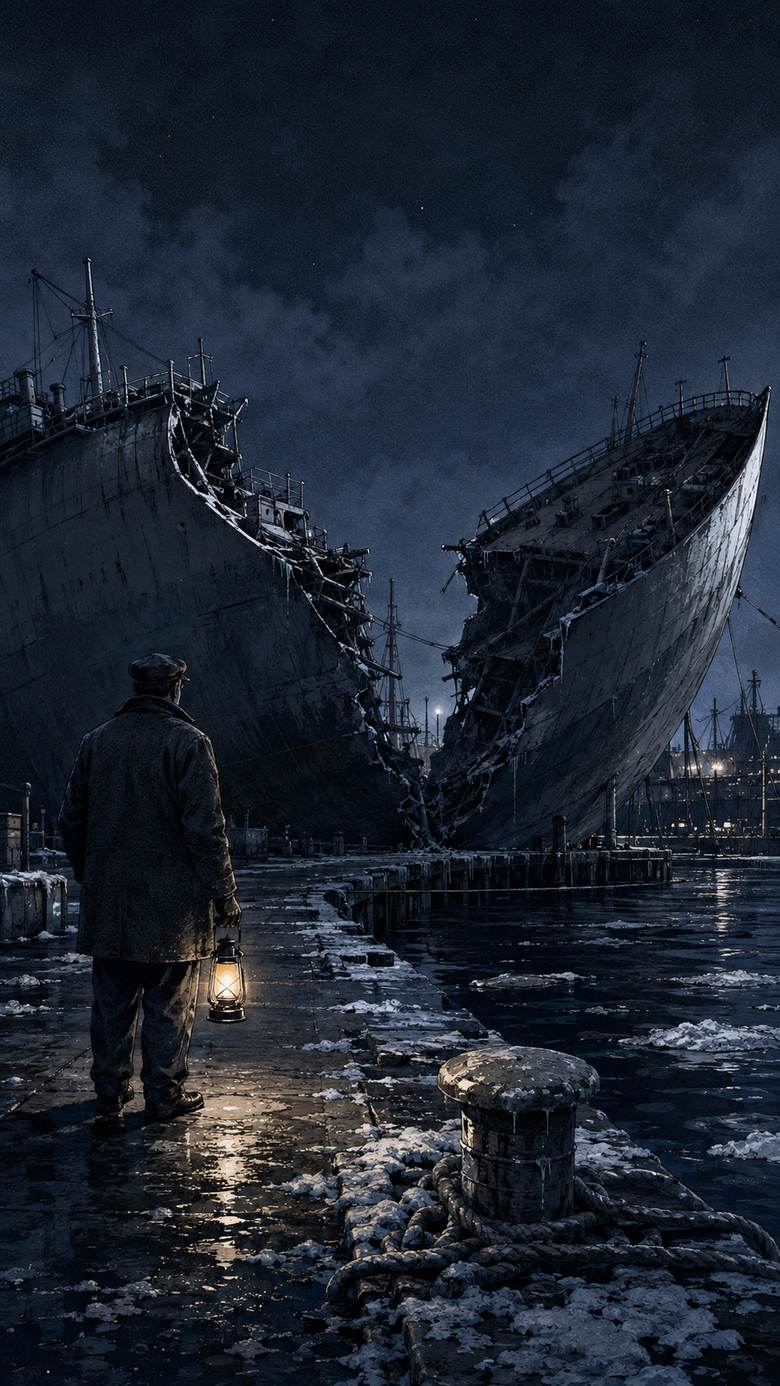
岸壁に停めたタンカーが、夜、真っ二つになった。
だが、その失敗が学問を育てた。
1943-19461943 年 1 月 16 日夜、T2 タンカー「スケネクタディ」が艤装岸壁で破断。米国の全溶接船で脆性破壊の損傷・事故は 1,000 件超。ティッパーが溶接部でなく鋼材の低温脆性を実証=破壊力学と溶接冶金学が学問として体系化される。この事故調査記録が戦後日本の研究の基礎資料になった。
「30 年遅れている」。
その言葉に、俺たちは奮起したんだ。
1947米国賠償調査団の溶接専門家ピアスの評とされる言葉。産学官が奮起する。
協会として最初の検定に受かったのは、27 人。
ここから、腕に物差しがつき始めた。
19491949 年 11 月、日本溶接協会設立(検定・規格の担い手)。協会として最初の検定=浦賀船渠・電弧溶接工(JES 基本 9004)・合格 27 名。1948 年、戦後初の全溶接船「新和丸」(播磨造船)。
1952 年から、呉の工廠をアメリカの会社に貸した。
生産設計も、深溶込み棒も、そこで見て覚えた。
1952-62 / NBC KUREユニオンメルト輸入(1950)→溶接機を国産化(1952・大阪変圧器、現ダイヘン)。ワイヤ・フラックスの国産化は 1955 年以降。NBC 呉(1952〜62)=米国流の生産設計・工作指示書・深溶込み棒を学ぶ展示場。
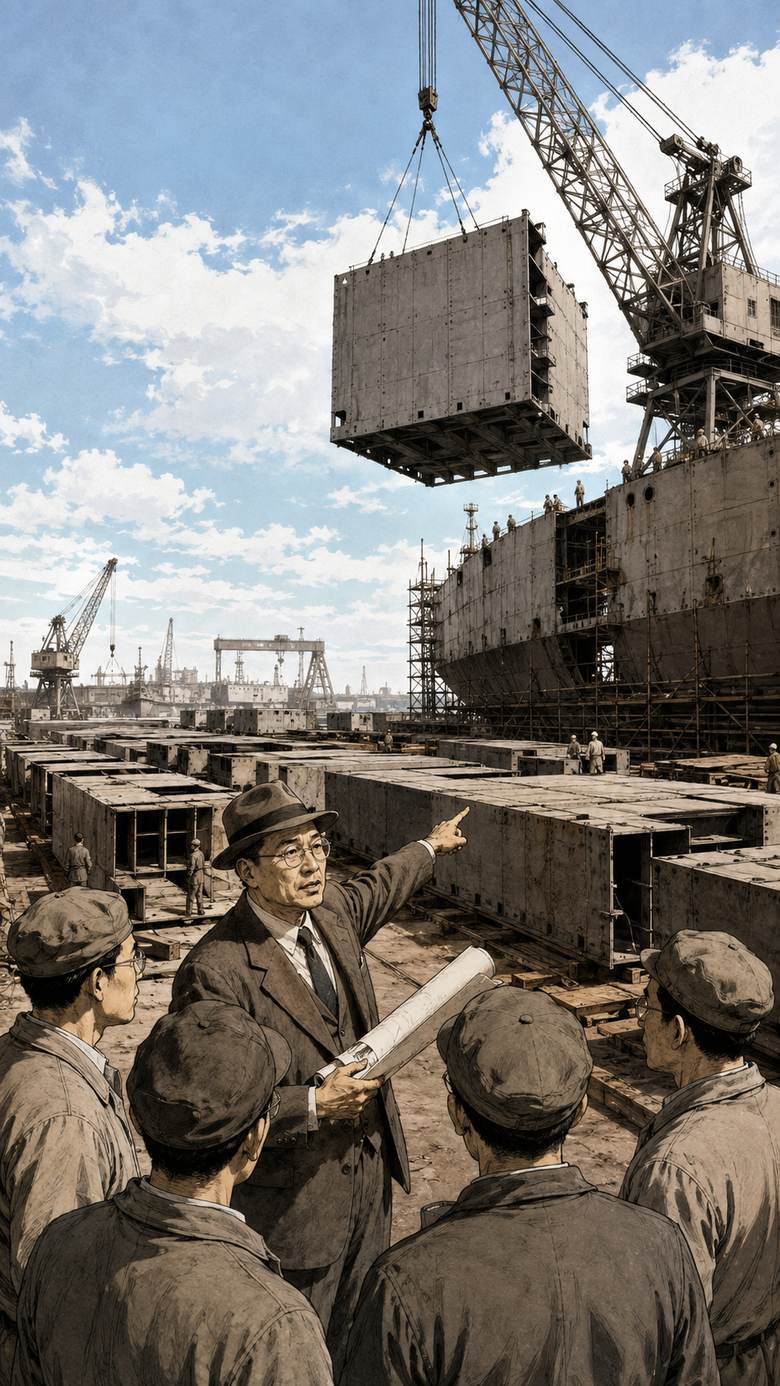
船を分けて造って、あとでつなぐ。
鋲じゃなくて溶接だから、できた。軽く、速く、たくさん。
BLOCK東京大学・吉識雅夫ら「鋲接から溶接へ」。溶接工法ブロック建造方式の確立=鋼材が減り、工期が縮み、建造量が増えた(発明協会・戦後日本のイノベーション 100 選)。1960 年頃には 100% 溶接船に。
10 年で、追いつき、追い越した。
1956 / No.1日本が英国を抜いて造船建造量(年間進水実績)で世界一。1951 年第 1 回全国溶接技術競技会、1954 年 9 月 18 日 JIS Z 3801(手溶接技術検定)制定。
アメリカの基準ではなく、自分たちの基準で造る。
そう決めた年だ。
1964 / JSQS日本鋼船工作法精度標準(JSQS)制定=米国船級協会(ABS)基準からの技術的自立宣言。
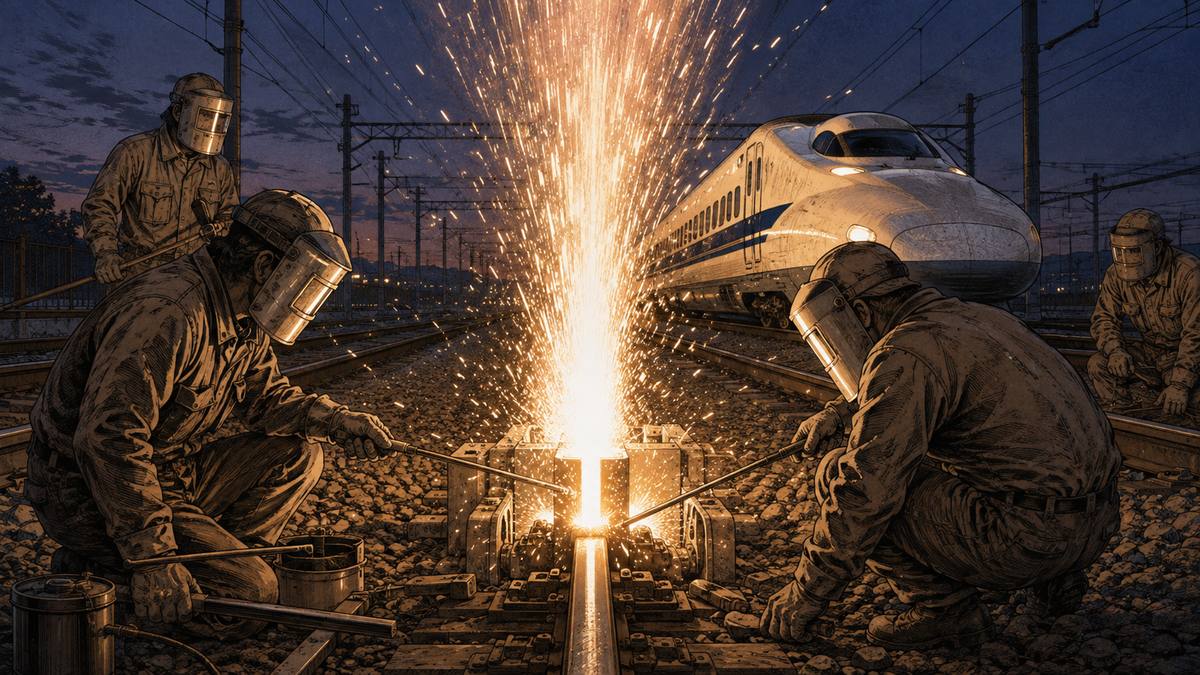
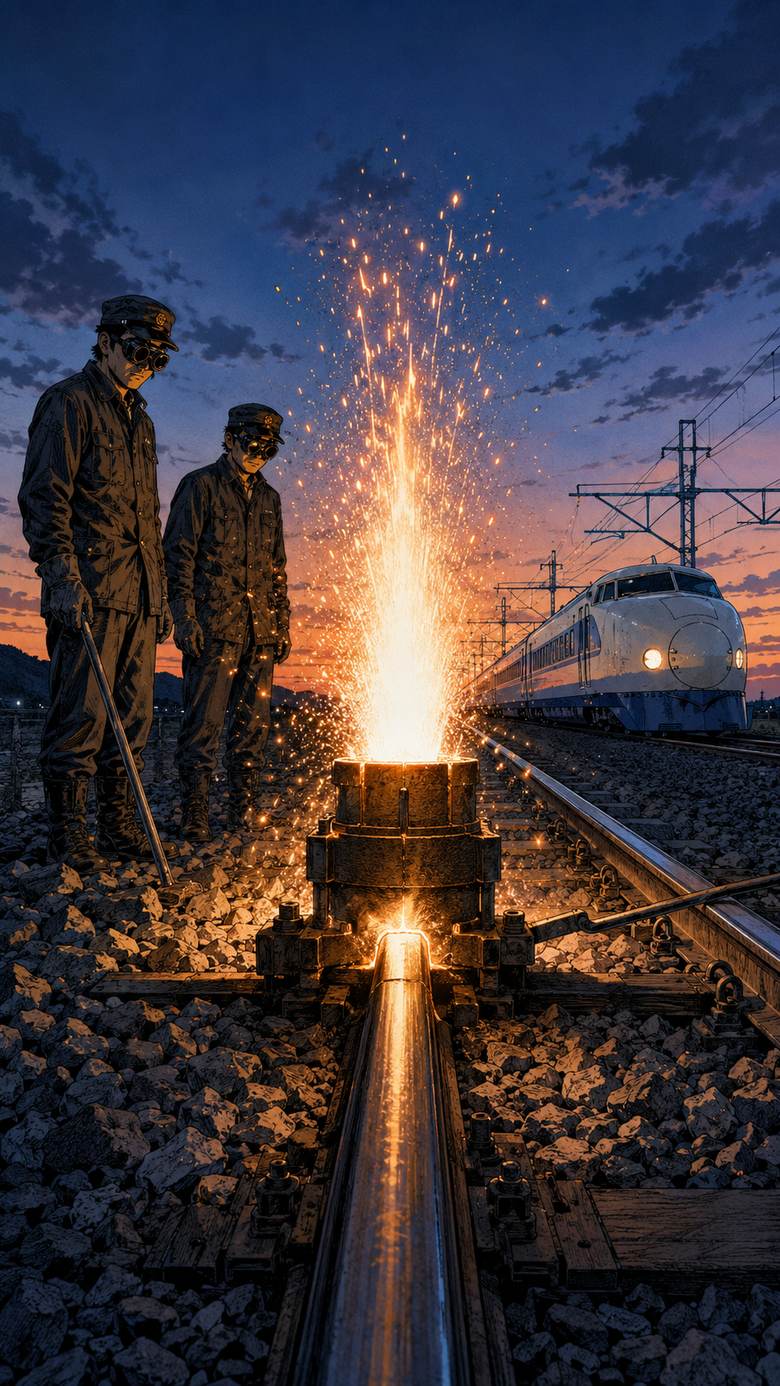
線路から、継ぎ目を消していった。
1964 / SHINKANSEN東海道新幹線。レール継目 8 万箇所のうち 5 万箇所をガス圧接、1.5 万箇所をテルミット溶接。
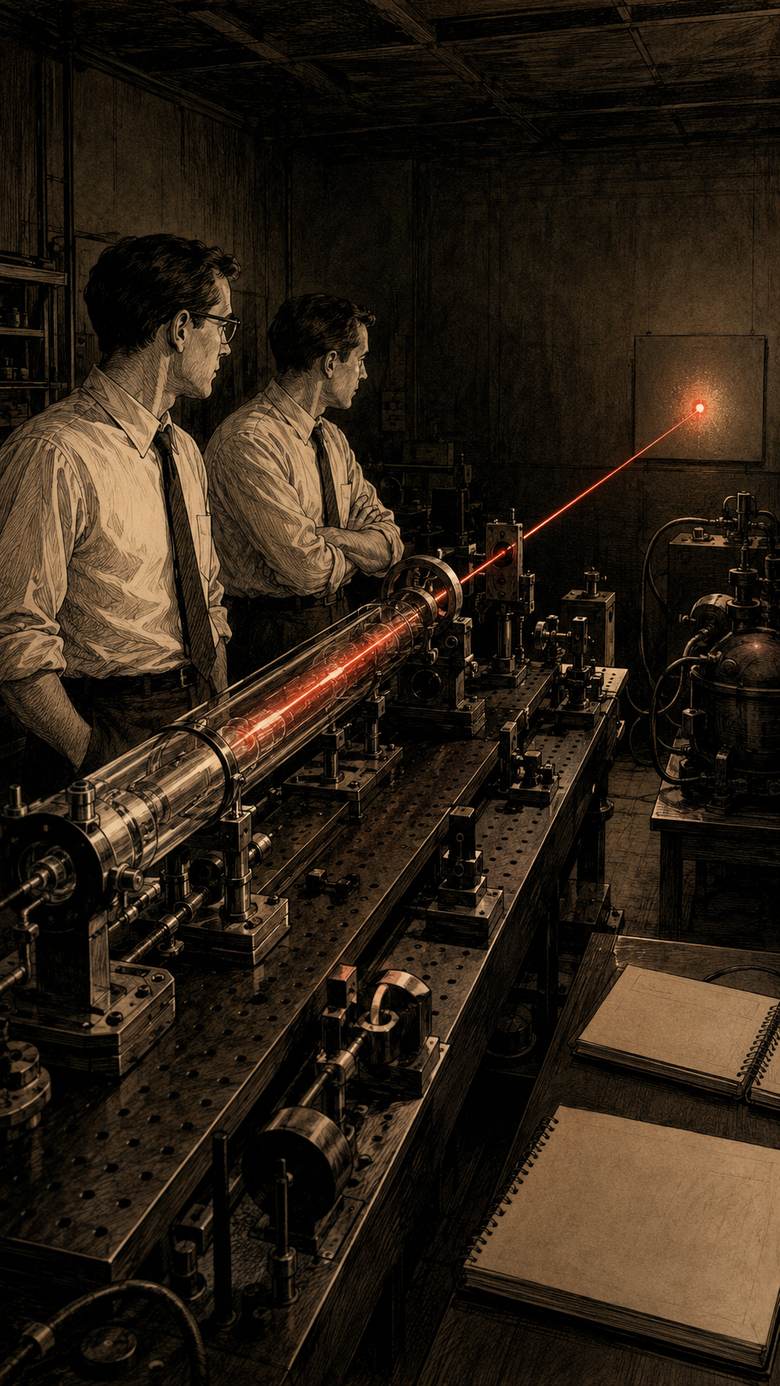
同じ年、ベル研究所で 2 つの光が生まれた。
溶接のためでは、なかった。
1964 / LASERベル研究所で CO2 レーザー(パテル)と Nd:YAG レーザーが発明される。レーザーそのものの初発振は 1960 年(ヒューズ研究所・メイマン)。溶接のための技術ではなく、切ることから産業に入る。車体を溶接し始めるのは 1983 年(アウディ 100 のテーラードブランク・ティッセンクルップ公式年表)。
この一隻を造るのに、全国から 1,000 社、36 万人が集まった。
1966 / IDEMITSU MARU出光丸=世界初の VLCC(20 万重量トン超)・石川島播磨重工。建造に全国 1,000 社・36 万人が結集(船の科学館)。
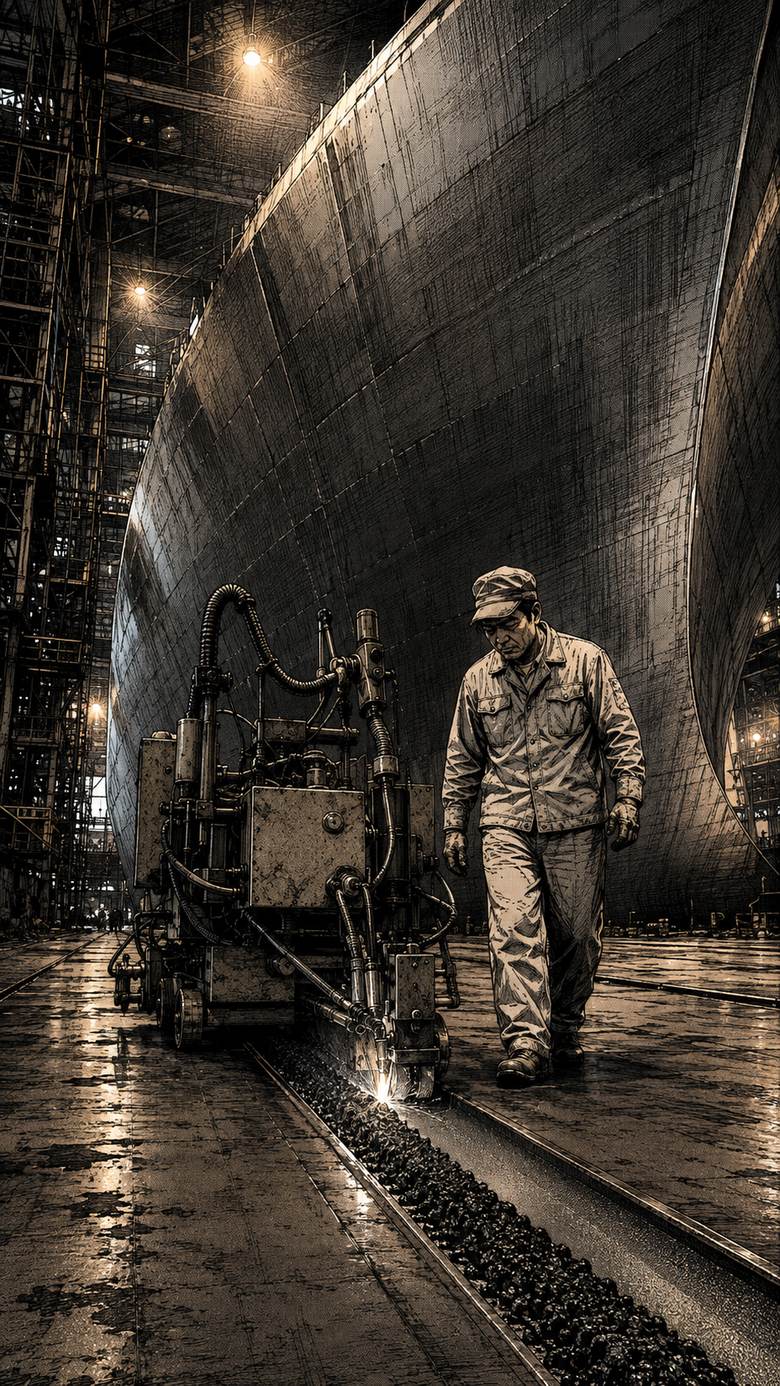
片面から溶接して、裏まで通す。FCB 法。
造船の片面自動溶接は、日本で生まれて、海外に売った技術だ。
1964-68 / ONE-SIDE SAW1964〜68 年、FCB 法など片面(ワンサイド)自動溶接を実用化。日本独自の技術で後に技術輸出。1975 年「日精丸」48 万重量トンまで大型化。
空の上でも、溶接だ。
1968 / KASUMIGASEKI霞が関ビル=日本初の超高層、147m・36 階。
マイナス 162 度のガスを運ぶ。
アルミの球を、溶接で。
1977 / LNG川崎重工でアルミ球形タンクの国産初 LNG 船。
月に行く船の 1 段目は、溶接線を 1 センチ残らず検査した。
1961-1969 / SATURN Vサターン V 第 1 段(S-IC):2219 アルミを TIG 溶接。溶接線 約 2.4 km を 1 cm 残らず検査(X 線+水圧試験)。1963 年 ASME Section III(原子力容器規則)初版。
量が半自動を、質が検査を生んだ。
SUMMARY戦後は量産ニーズが半自動溶接を、絶対品質ニーズが電子ビームと非破壊検査を実用化させた。
炭酸ガスで溶接する。
安いガスで、速く。
1956-1960 / CO2名古屋大学・関口の CO2-O2 法と「関口心線」で東亜精機が日本初の炭酸ガス溶接機を市販(1956)。1960 年松下が半自動機を販売。
棒から、ワイヤへ。
TURNING POINT1984 年、マグ溶接ワイヤの国内生産量が被覆アーク溶接棒を逆転。半自動の時代へ。
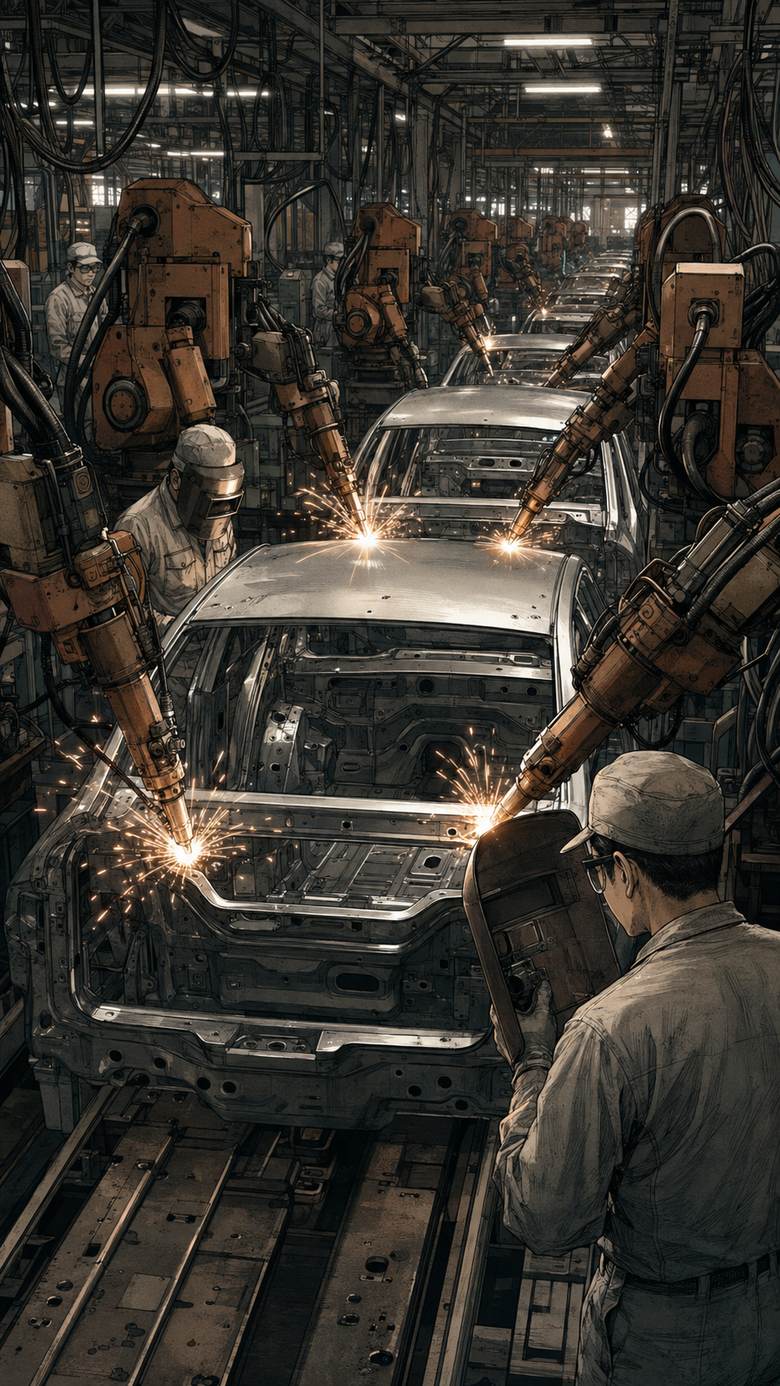
ロボットが溶接を覚えたのは、
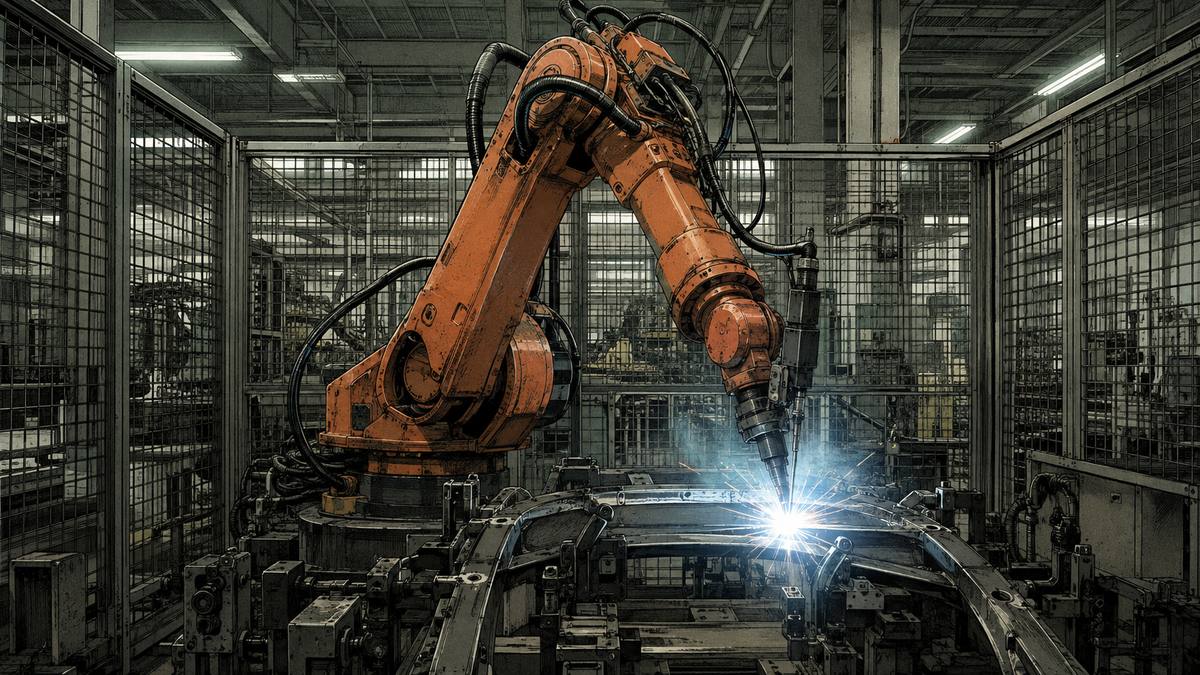
車のスポット溶接からだ。
1961-1969 / ROBOTS1961 年 Unimate が GM で稼働(初仕事はダイカスト取り出し)。1969 年川崎ユニメート 2000 型=国産初の産業用ロボット。溶接への適用は自動車のスポット溶接から。
日本で初めて、油圧ではなく全部電気で動くロボット。
仕事はアーク溶接だった。
1977-1980 / MOTOMAN安川 MOTOMAN-L10=国産初の全電気式産業用ロボット(機械遺産第 76 号)。1980 年「ロボット普及元年」。
電源が変わった。インバータ。
小さく、軽く、アークが落ち着いて、スパッタが減った。
1982 / INVERTER松下産機が国内初のインバータ制御ティグ電源(1982)、翌年マグ電源。サイリスタ制御の 100 倍以上の速さで出力を制御、スパッタ激減。経験の浅い作業者でも熟練並みを狙うファジィ制御の電源は 1990 年代。
人が足りない。だから機械が来た。
二十歳の溶接工は、腹が立った。
自分の腕が、要らなくなる気がした。
1990労働省調査=在職溶接作業者約 21 万人に対し約 6 万人が不足。機械は、人の代わりでなく「足りない分」を補うために来た。
溶かさない。回して、混ぜる。
熱で曲がりにくいから、車両にもロケットにも使えた。
1990-1991 / FSW1990 年ガポンツェフが IPG 創業。1991 年 TWI のトーマスらが FSW(摩擦攪拌接合)を発明。1990 年代半ばに北欧で商用化 → 新幹線・A-train のアルミ車両、SpaceX Falcon のタンク、iMac の筐体(40% 薄型化)へ。
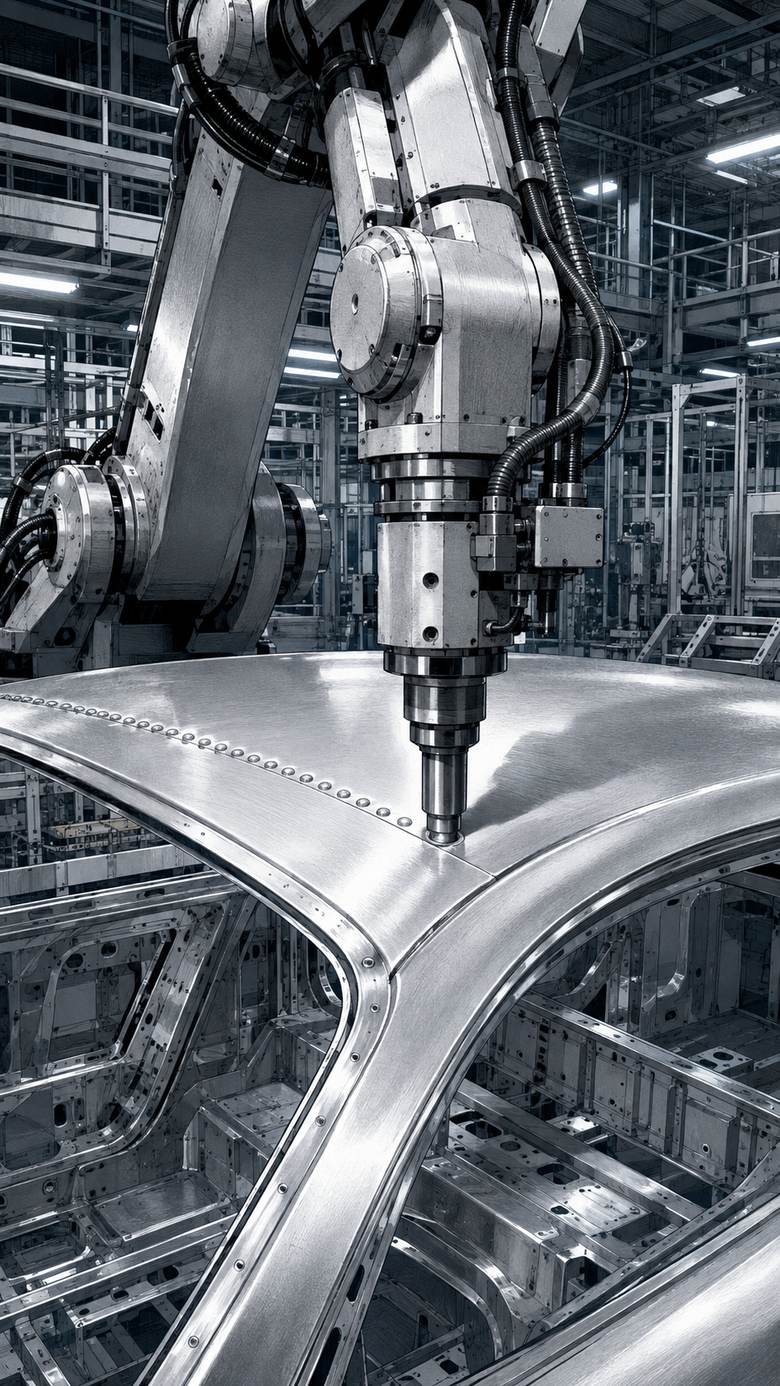
使うエネルギー 99% 減。点で接ぐ FSW を、
世界で初めて量産に入れたのはマツダだった。
2002-20032002 年 Meyer Werft が客船建造にレーザー・アークハイブリッドを本格導入。2003 年マツダ RX-8(ボンネット・リアドア)で摩擦攪拌点接合(FSSW)を世界初量産。アルミ用の抵抗溶接と比べ使用エネルギー約 99% 減。
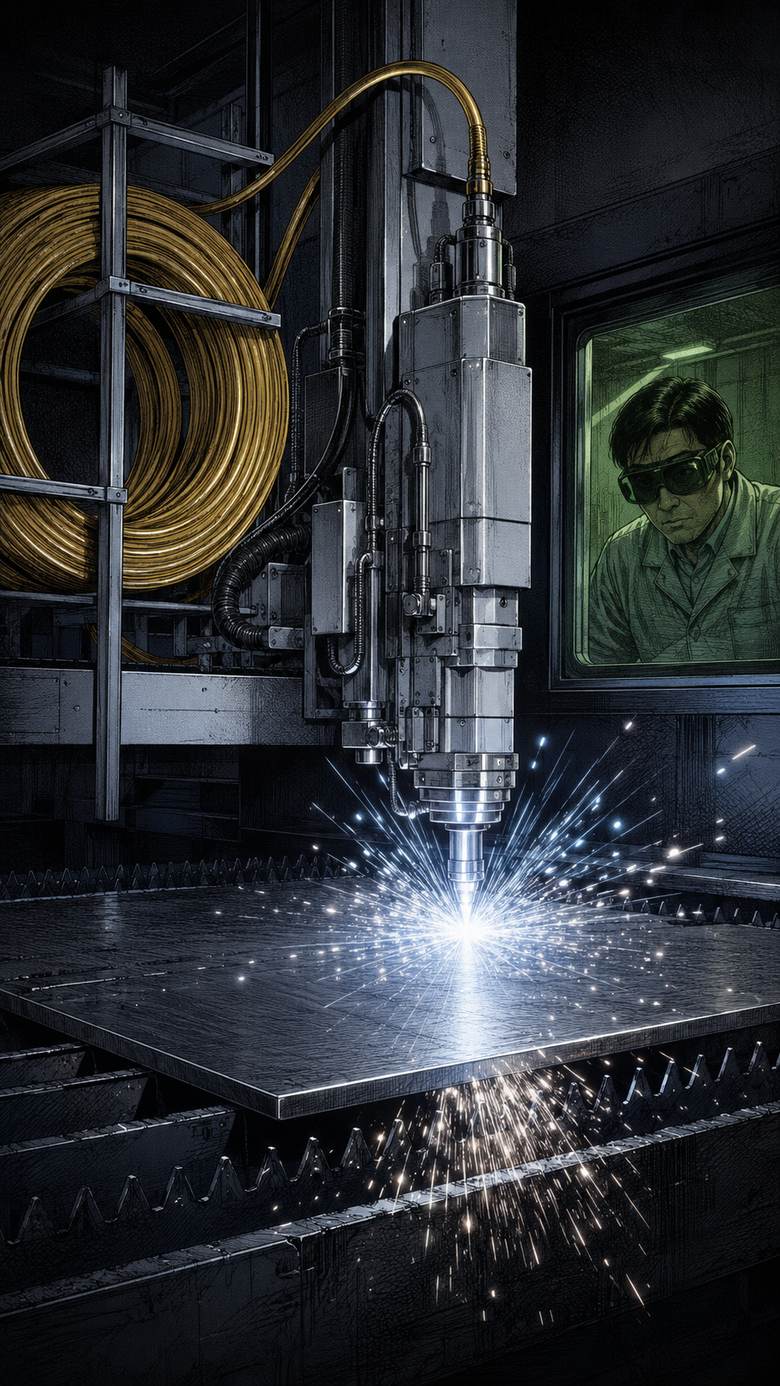
ファイバーそのものが光るレーザーが、1 kW に届いた。
切る・溶かすの光が、ガスからガラスの糸に替わっていく。
2004 / FIBER2004 年 6 月、IPG がシングルモード 1 kW ファイバーレーザーを達成。板金切断は 2000 年代後半〜2010 年代に CO2 からファイバーへ世代交代。それ以前も 1970 年代から CO2 で切断・溶接、1990 年代は YAG をファイバー伝送してロボットの手先で車体溶接。
光の時代にも、精密はアークが担う。
1941 年生まれの TIG が、今も現役だ。
TIG / 1941-TIG はステンレス・アルミ・チタン・配管の精密溶接の主役であり続けている。JIS の技能者資格に「TIG 溶接技能者」という独立資格は無く、手溶接・ステンレス・チタンの各技能者の中で扱われる。
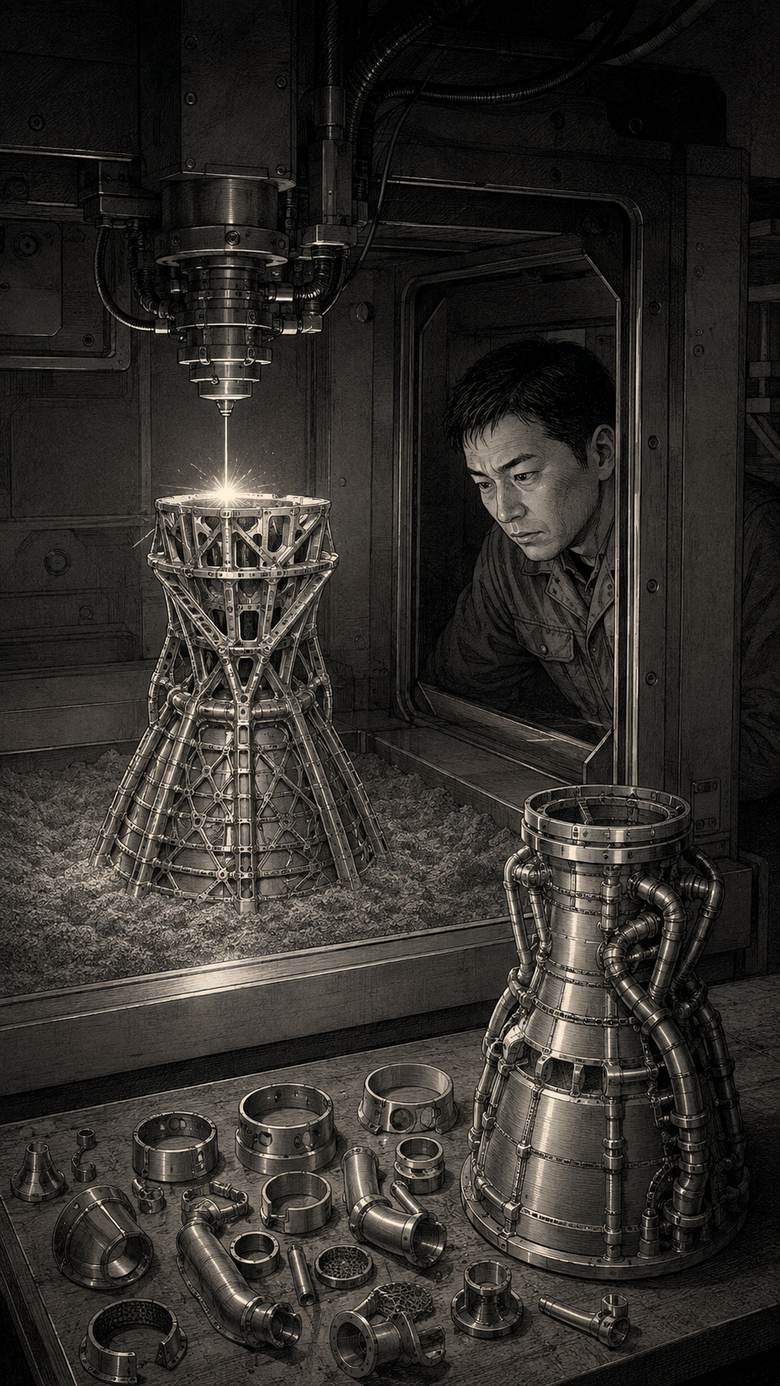
「接合」から「積層」へ。
燃料ノズルの 20 部品が 1 部品に。
2015 / LEAPGE Aviation が LEAP エンジンの燃料ノズル先端を金属 3D プリントで量産(2015 年〜)。約 20 部品→1 部品、約 25% 軽量化。
点を超える溶接が、2 つの鋳物に置き換わった
工場の形が、変わり始めた。
2019〜テスラは Model Y の車体の前と後ろで、ギガキャストが 1,600 点を超える溶接を 2 つの鋳物に置き換えた(Tesla 2022 年 1〜3 月期資料・Model 3 の 171 部品との比較)。ハンドヘルドレーザー溶接機は 2019 年頃に中国で登場し世界へ広がり、EV の銅接合にはグリーン・ブルーレーザーが使われ始めた。
人が、足りない。
また、この言葉だ。
年後、また同じ言葉
1990 年にも、6 万人足りないと言われた。
あれから 30 年以上。まだ、同じ言葉だ。
1990 → 20211990 年の労働省調査:在職溶接作業者約 21 万人に対し約 6 万人不足(国立科学博物館 系統化調査 Vol.23)。2021 年 12 月の有効求人倍率 5.56 倍(厚生労働省 職業安定業務統計・単月)。その後も 2 倍を超えている(令和 6 年度 2.67 倍)。
入口は、増えている。
ENTRY2022 年技能五輪国際大会(特別開催)・溶接職種で日立製作所の選手が金。2028 年は愛知で開催。2017 年「溶接女子会」。女性は約 3.9%(2020 年国勢調査・金属溶接・溶断従事者 163,710 人のうち 6,410 人)。1993 年から外国人材の技能評価を日本溶接協会が担う。
国内のレーザー溶接 技能資格
100 年目に、新しい空白ができた。
2025.10 / WES 9009-7日本溶接協会の安全規格 WES 9009-7 が、ハンドヘルドレーザ溶接装置について「設置、操作、保守、修理は有資格者のみが行う」と書いた。ところが国内に、レーザー溶接の技能資格はまだ見当たらない(JWES 溶接技能者資格 9 区分・安衛則 36 条の特別教育とも該当なし。2026-08 時点、BeadX Journal #008)。
人の形をした機械が、現場で溶接そのものをやる日。
BeadX は、それを X デーと呼んでいる。いまは 5 合目。
X-METER韓国の HD 現代が、人型ロボットのスタートアップ Persona AI と組んで 2027 年の現場実証を目指す(2025-05 MOU → 2026-03 共同開発契約。NVIDIA は造船ロボット開発のシミュレーション基盤 Isaac Sim で、人型の共同開発当事者ではない)。X メーター=BeadX 独自の 10 合スケール。5 合目=Persona AI の試作機が、遠隔操作で初めてアークを出した(2026-07-08・Persona AI Gen 1)。
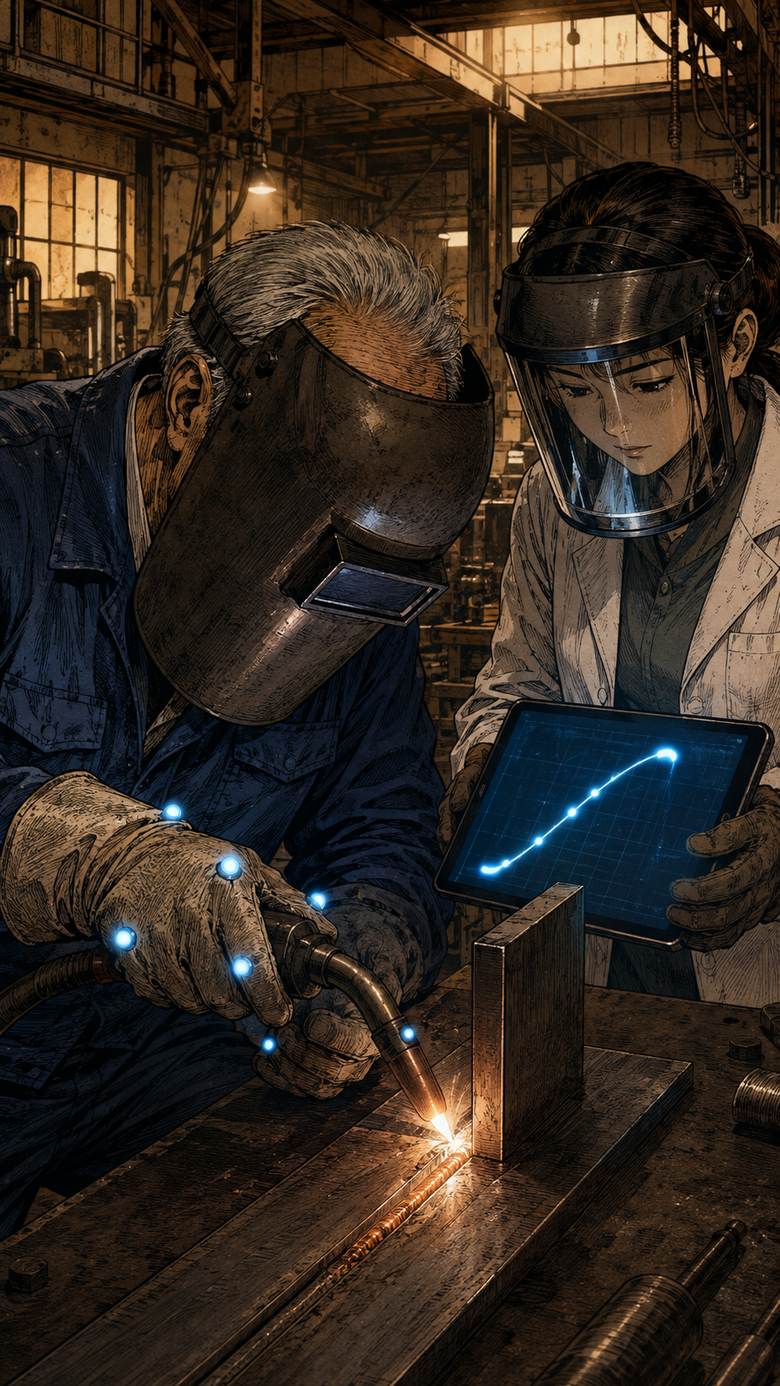
置き換わる仕事と、残る仕事の境目。
それを一番知っているのは、現場だ。
だから、その判断をデータにしたい。
SKILL DATA熟練工の高齢化が「腕そのものをデータ化する」AI・ロボットへの投資を駆動している。
教わっていないことを、
次の人は教われる。
次の「つなげない」は、何だろう。
ひとつ確かなのは、それをつなぐのも新しいビードだということ。
そしてその下には、現場の人たちが重ねてきた、名もないビードがある。
100 年を読んだあとは、自分の溶接を確かめてみてください。現場の 10 問で、あなたのタイプが分かります。3 分・無料・登録なし。
メールは Substack から届きます。いつでも解除できます。
法人の方へ:この絵を、2027 年のカレンダーに(社名入り・100 部から)
読んだあなたへ。
溶接史クイズ、10 問。
 BEAD 04
 BEAD 06